Menü
PRÉMIUM MTZ turbó tömítés fém borítással, 1,2 mm (Cikkszám: 245-1008016)
tomites@..KATTINTS
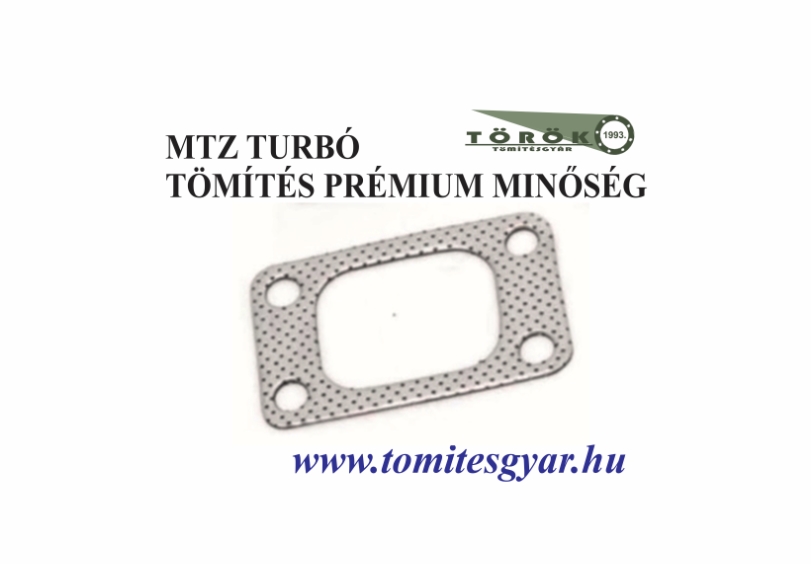
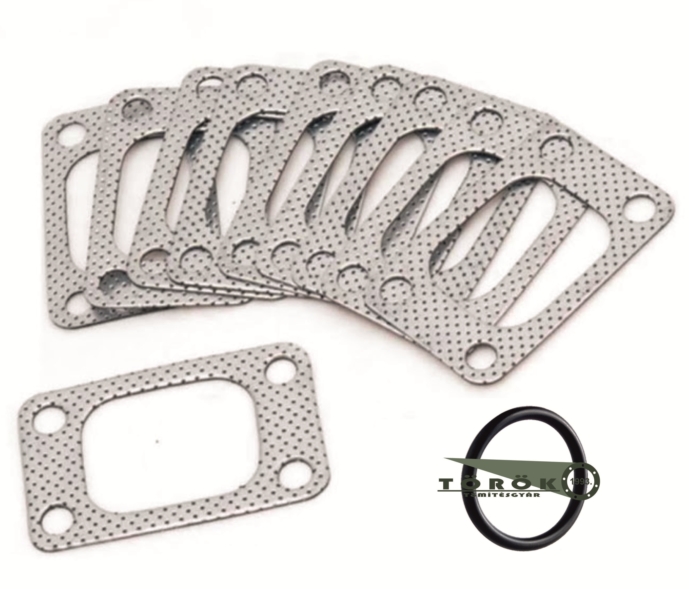
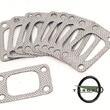
PRÉMIUM fémborítású MTZ turbó tömítés dupla megerősítéssel (1,2 mm) – 245-1008016
A turbófeltöltő csatlakozási pontja a motor legmelegebb és legnagyobb nyomásnak kitett része. A gyenge minőségű, hagyományos tömítések a folyamatos, extrém igénybevételtől órák alatt szétéghetnek, ami nyomásvesztéshez, füstöléshez és a turbó hatékonyságának romlásához vezet. Ez a fémborítású MTZ turbó tömítés elnyűhetetlen megoldása a turbófeltöltő tökéletes és tartós gázzárásához.
A tömítés lelkét egy prémium grafitos mag adja, amelyet dupla perforált fém fegyverzettel (fémborítással) láttunk el. Ez a speciális szendvicskonstrukció garantálja, hogy a tömítés akár 450 °C-os közvetlen hőmérsékletnek, a gázok pulzálásának és a magas rendszernyomásnak is merevedés vagy deformáció nélkül ellenáll. Nem fúj ki, nem ég el, és az 1,2 mm-es vastagságnak köszönhetően precízen leköveti a csatlakozó talpak felületi hibáit.
Miért a Tömítésgyár saját fejlesztésű, fémborítású turbó tömítését válassza?
Dupla fém fegyverzet: A perforált fém borítás brutális mechanikai stabilitást ad, megakadályozva, hogy a gáznyomás kikezdje vagy „kifújja” a tömítőanyagot.
Magas tisztaságú grafitos mag: Rugalmasan kitölti a rögzítőtalpak mikronos egyenetlenségeit, így biztosítva a szivárgásmentes működést.
450 °C-os extrém hőállóság: A legkeményebb, folyamatos nehéz talajmunka során fellépő kipufogógáz-hőmérséklet mellett sem veszít a hatékonyságából.
1,2 mm-es optimális vastagság: Ideális méret a gyári illesztési paraméterek megtartásához, miközben maximális kompressziós rugalmasságot nyújt.
Közvetlen gyártói forrás: Saját hajdúszoboszlói üzemünkből szállítjuk
Alkalmazási terület:
A turbós MTZ erőgépek (például a D-245-ös motorcsaláddal szerelt modellek) turbófeltöltő-csatlakozásához, a gyári 245-1008016 cikkszám szerint.
MŰSZAKI ADATOK:
Gyári cikkszám: 245-1008016
Konstrukció: Grafitos alap, dupla perforált fém borítással megerősítve
Vastagság: 1,2 mm
Hőállóság: Max. 450 °C
Kiszerelés: 1 db
Beépítési tanács: A tömítés élettartamának maximalizálása érdekében a felszerelés előtt teljesen tisztítsa meg és zsírtalanítsa a csatlakozó felületeket, a rögzítőanyákat pedig hideg állapotban, egyenletesen húzza meg a megadott nyomatékkal!